同样是铜管加铝翅片,两台表冷器摆在一起,标称面积一样,装到现场表现能差出两成。差别不在铜贵不贵、铝箔厚不厚,多半落在胀管这一道工序上。老魏今天把表冷器车间里最要紧的这一手讲清楚。
翅片冲孔翻边,是胀管的地基
表冷器的换热面积靠翅片攒出来。铝箔先冲孔,孔口一圈翻边,翻边高度决定铜管与翅片的贴合长度。翻边矮了,接触面少,热阻降不下来;翻边高了或者歪了,穿管就费劲,胀完还容易把翻边压塌。
管孔配合公差同样卡得死。孔径大一丝,胀完铜管与翻边之间留着缝,缝隙里是空气,空气是热的不良导体;孔径小一丝,穿管硬挤,翻边先被刮伤。德冷车间冲孔模按管径配,新模上线先打样片量孔径与翻边,合格才批量冲。
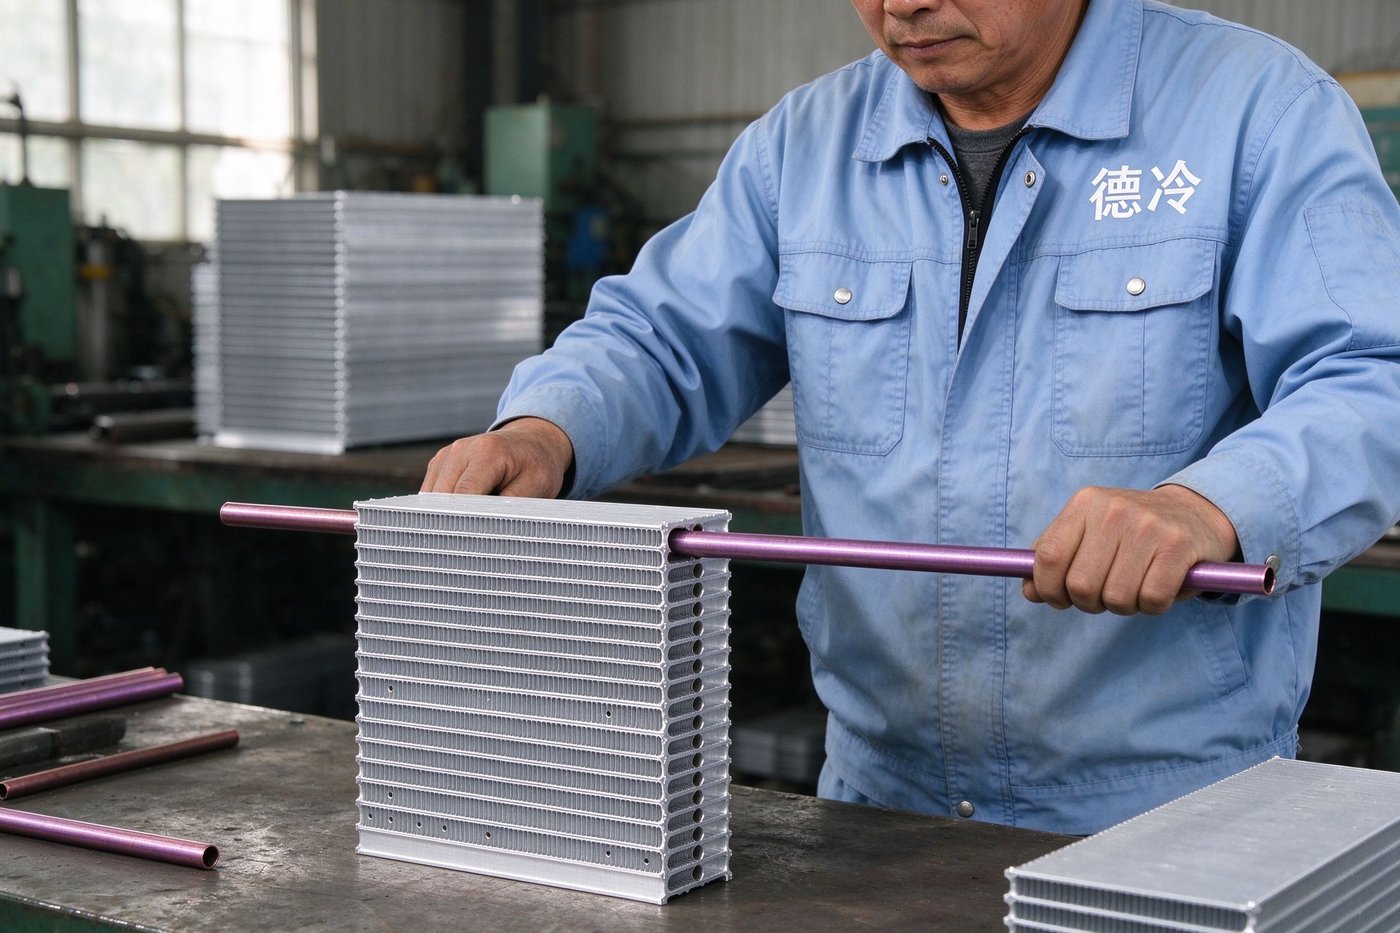
▲图1:铜管穿翅片
穿管:手上要稳,眼里要有数
一摞翅片码齐、端板定位好,铜管一根根穿过去。穿管看着简单,其实最考手:管子推进的速度要匀,遇到阻力不能硬捅,硬捅会把翅片顶歪,歪一排就是一片风道堵死。
穿完的翅片排要过一遍目检:翅片有没有塌陷、管口有没有刮伤、排面平不平。这一关松了,后面胀管再精细也救不回来。
胀管:让铜管和翅片长在一起
胀管是表冷器生产的核心。拉杆式胀管机的胀头从铜管一端拉过去,铜管内壁被均匀扩张,紧贴翅片翻边的内圈,把原本"穿在一起"的两样东西压成一体。贴合得越紧,接触热阻越小,热量从管内制冷剂传到翅片才顺畅。
液压胀管则是往管内打压力,让管子整体鼓起来。两种方式殊途同归,关键都在一个词:均匀。
胀完的表冷器,铜管管口能看到轻微的扩口痕迹,翅片排端面平整、翻边贴合。用手摸翅片与管口交界,贴合紧实、没有松动感,这台芯子就算合格了大半。
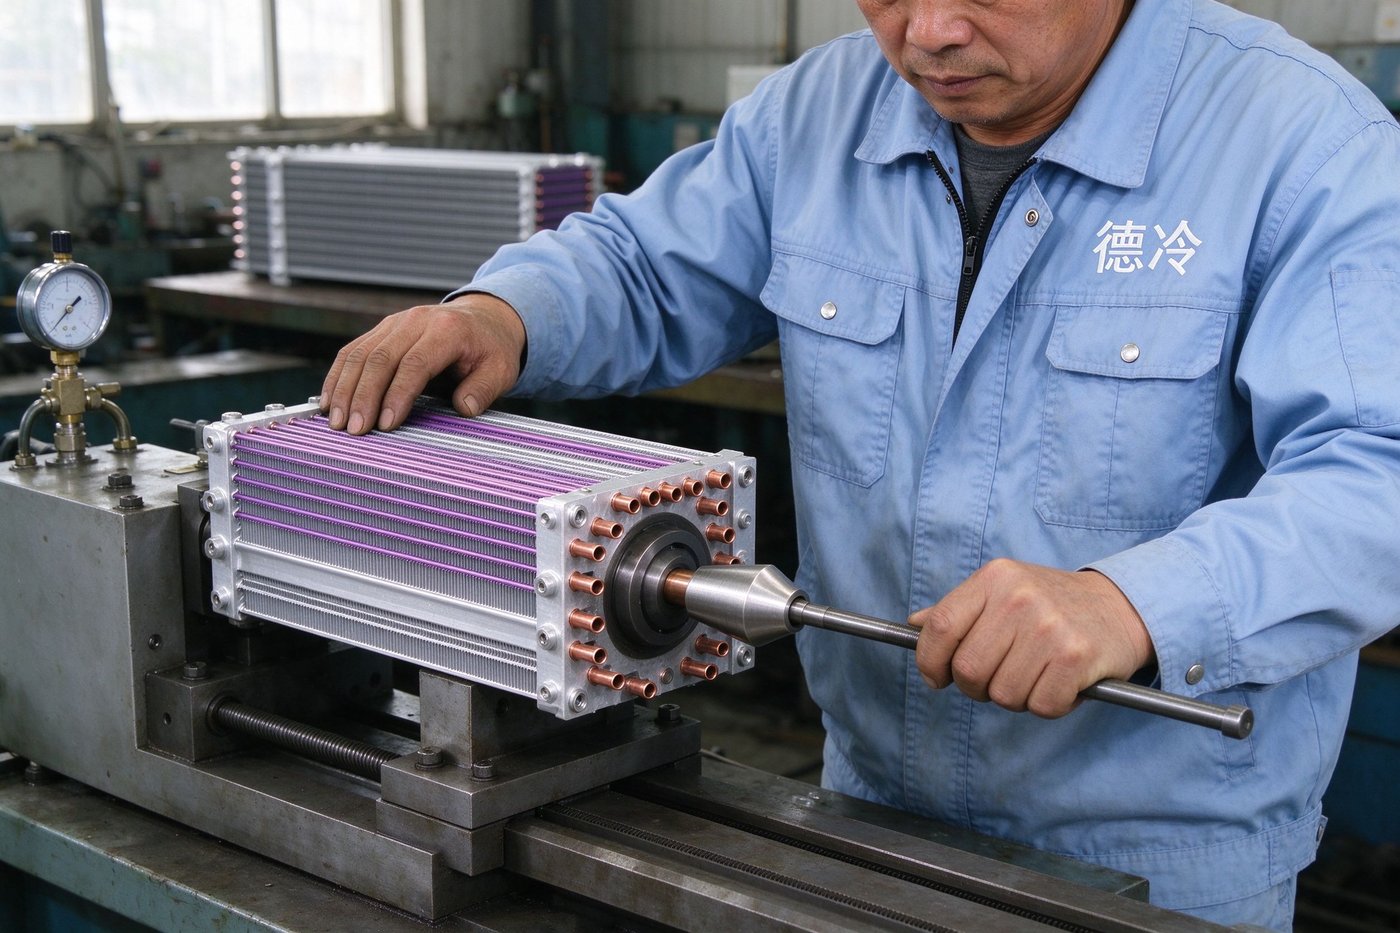
▲图2:拉杆式胀管
欠胀和过胀,两个方向都伤人
胀管率不够,铜管没贴到翻边,里面留一圈间隙,接触热阻上去了,K值直接掉档。这种表冷器面积标得再大,实际换热量打折,风机多转、电费多掏,用户只当是"这机器不行"。
胀过头同样麻烦。铜管壁被撑薄,耐压下降,试压时容易在胀口附近渗漏;翅片被挤压变形,排间风道变窄,风阻上去、风量下来。胀管率控制在工艺卡范围内,才是正路。
胀管不均更要不得。一排管子里有几根胀得紧、几根胀得松,整台芯子的换热就出现"薄弱段",出风温度不均匀,做空调箱的师傅最有体会。
端板集管焊接与试压检漏
胀完的芯体装端板、接集管,铜管与集管钎焊连接。焊接要控制火焰与填料,焊口饱满、无虚焊,焊后清渣。这一步不牢,试压一压就现形。
试压检漏按规范加压,稳压看压力表,压降超标就查焊口、查胀口。表冷器是带压部件,这道关不过,装到空调箱里漏水,返工成本比出厂时多花十倍。
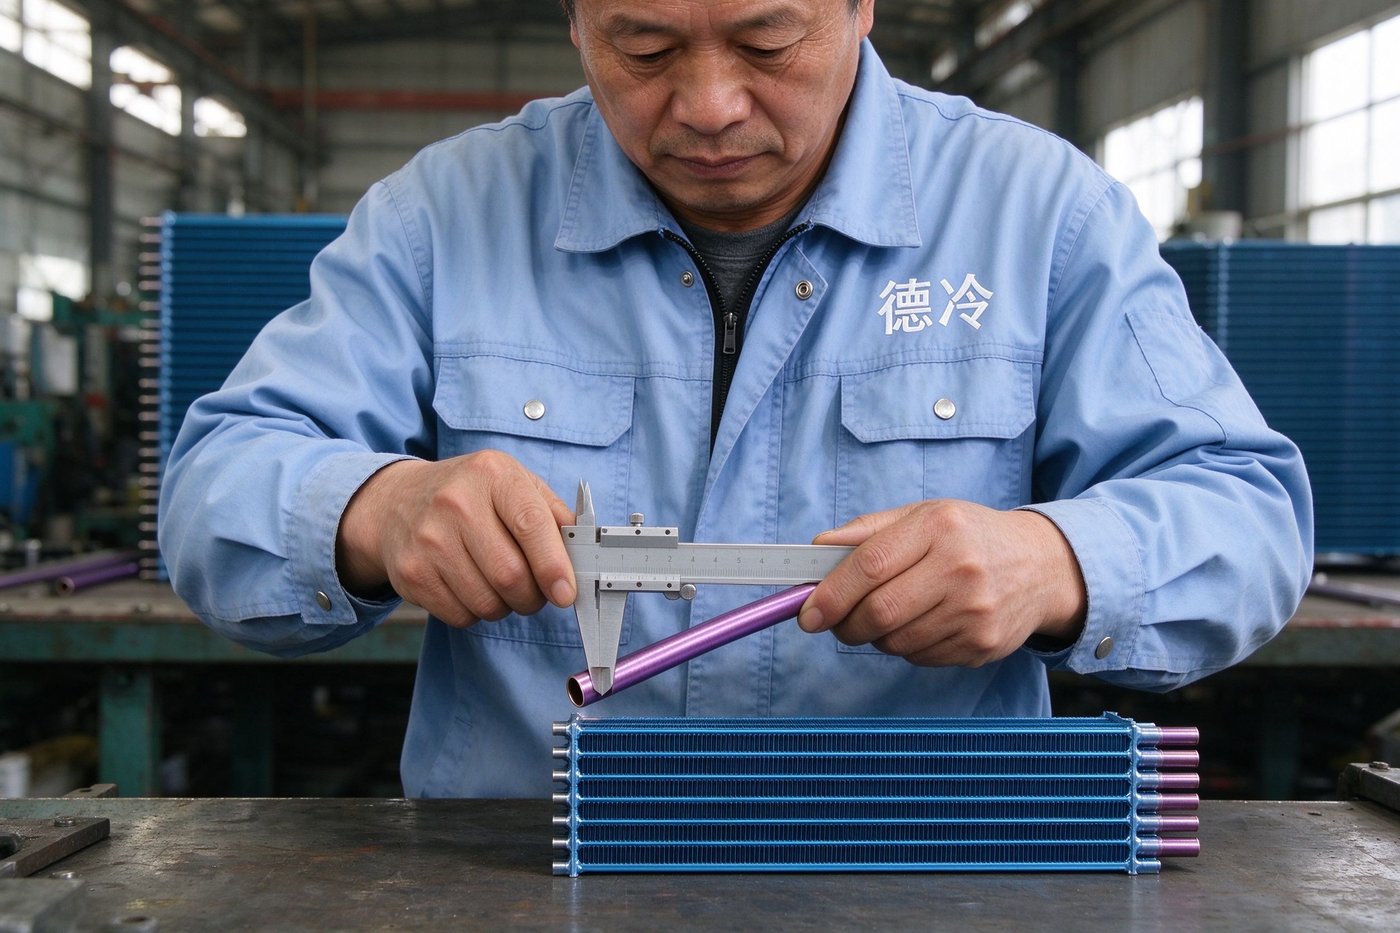
▲图3:胀管后量管口
同样的材料,差的就是这一手
铜管、铝箔都是市面上的货,差别在工艺执行。冲孔翻边的精度、穿管的手法、胀管的均匀度、焊接的火候,每一道都只是"差一点",攒到整机上就是换热效率差一截、寿命短几年。
老魏的话:表冷器这行,看不见的地方最值钱。胀管这道工序做实了,参数表上的数字才靠得住。
推荐产品
· 德冷风机盘管专用表冷器(全铜亲水铝箔防腐型):亲水铝箔翅片,冷凝水易排、抗腐蚀,适配各型风机盘管。
· 德冷不锈钢表冷器(定制款):不锈钢换热管与端板,耐蚀性强,适合高湿、腐蚀性工况。
· 德冷表冷器全系列:多规格翅片间距与排数可选,支持按图定制。
相关新闻
· 高温高湿环境,普通表冷器能用多久?要不要做防腐处理?
· 走进德冷车间:风机盘管整机气密性检测,每台出厂必做试压
· 新风换气机生产流程:从框架焊接到换热芯组装全过程实拍