一台新风换气机,从一张镀锌板到包装出厂,中间要过多少道手?老魏带大家走进德冷车间,把新风换气机的生产流程从头到尾走一遍。每道工序都有讲究,每道工序都不能省。
第一步:钣金下料与框架组框
新风换气机的骨架,是镀锌板或冷轧板拼出来的。下料先看尺寸公差,剪板、折弯之后,板材按图纸拼成箱体框架。组框是最费手艺的一步:骨架四角要对齐、对角线要量方正,误差大了,后面装换热芯、装风机全跟着歪。
德冷车间的做法是满焊加密封。框架角部满焊,焊完打磨平整,接缝处再打密封胶——机箱漏风,装得再好也白搭。焊接变形也要控制,焊完用水冷或自然冷却,骨架不变形、不扭曲。
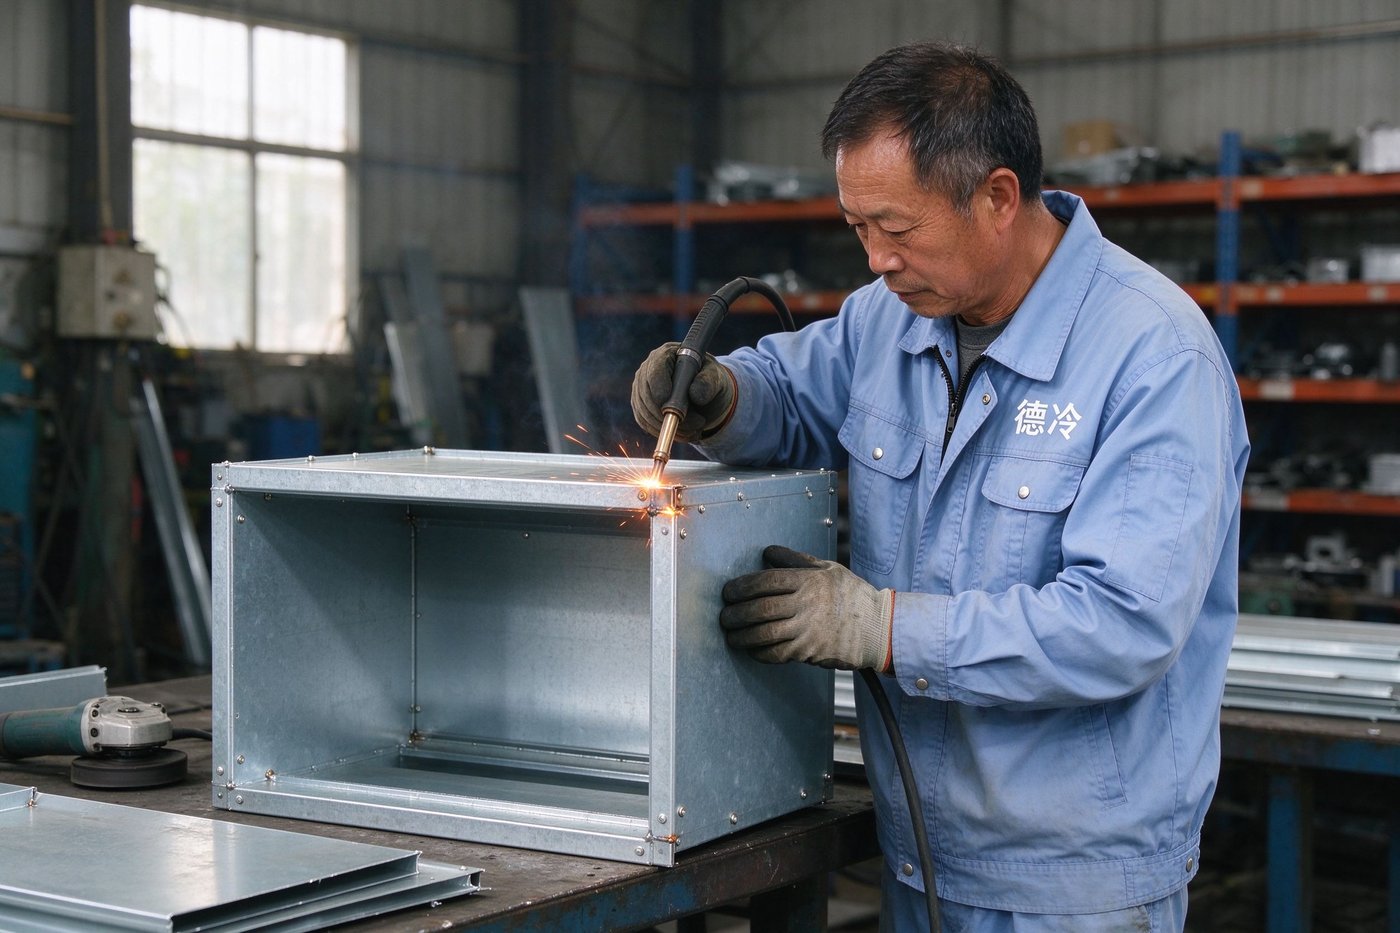
▲图1:新风换气机框架组框焊接
第二步:保温填充
框架组好,往夹层里填保温。机箱内外温差大,不保温就会有冷桥,冬天机壳结露、滴水,夏天外壁发烫。德冷用的是发泡或橡塑保温,填满压实、不留空腔,接口处再封边。
这道工序看着糙,其实最见细:保温填不实,热交换效率白丢几个点,机器在吊顶上憋着水汽,三两年就锈。
第三步:换热芯组装
全热交换的核心是换热芯。纸芯一叠一叠码起来,中间夹隔条,芯体层间要平行、间距要匀,有歪斜就串风、效率掉。芯体装进机箱要有密封边框,两侧压紧不漏气——这里漏一点,新风和排风就串味。
净化段同步装配:初效滤网、活性炭滤网按段位装进卡槽,滤网框与腔体贴合,不能有缝隙让空气短路。
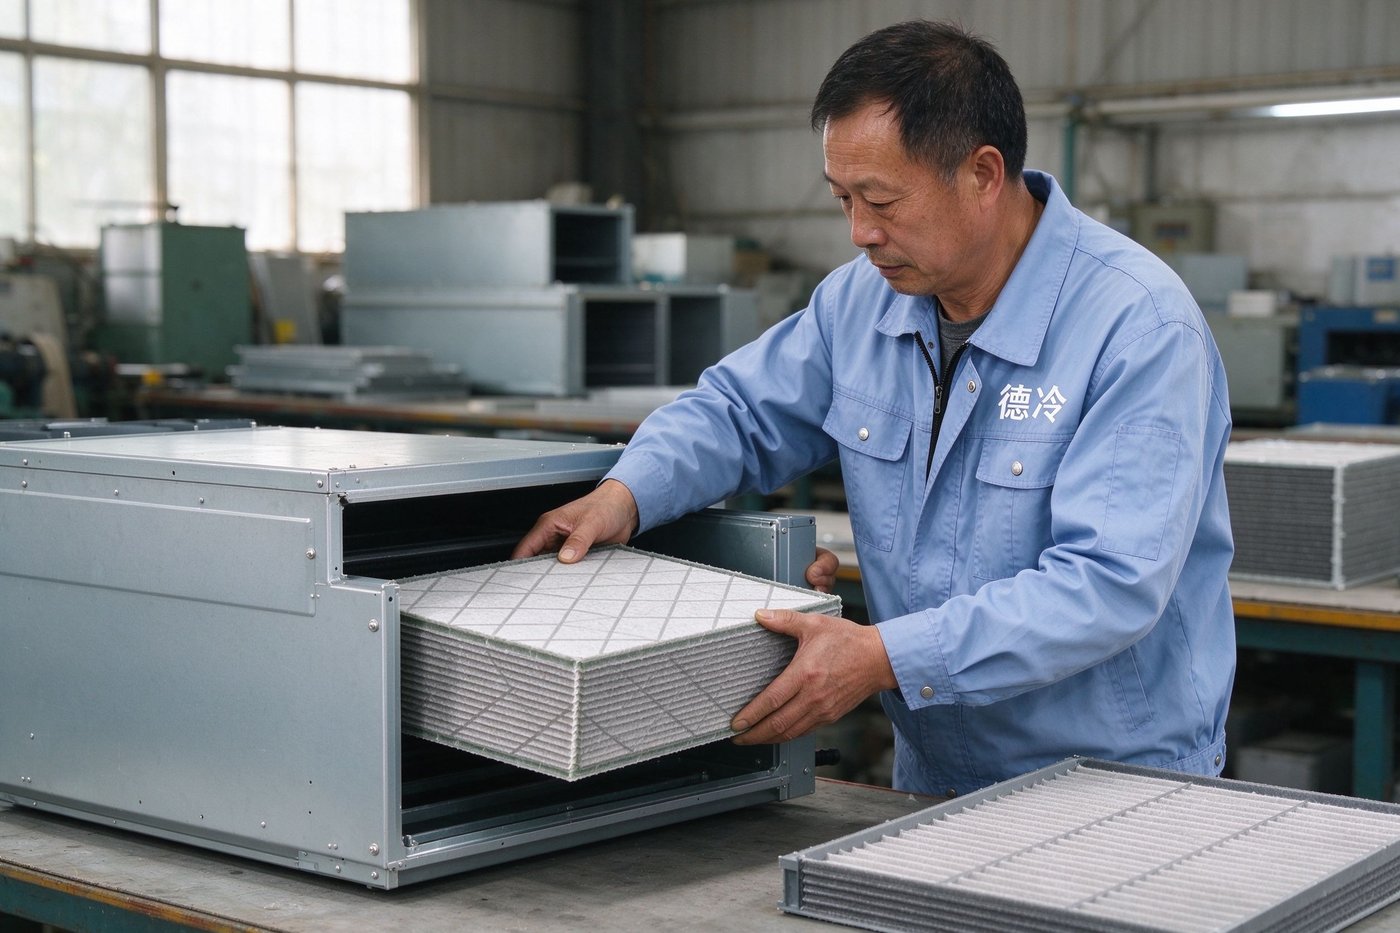
▲图2:全热交换芯组装装配
第四步:风机与电机装配
新风机的动力靠外转子风机。风机固定在机箱内的减震座上,螺栓拧紧、减震垫压实。风机装偏了,整机震动大、噪音跟着涨,夜里在吊顶上嗡嗡响,业主先骂的就是这一项。
装完风机盘一下叶轮,手感顺滑、无异响才算过。电机接线按铭牌电压走,线头压接牢固,绝缘处理到位,漏电这关谁也不敢马虎。
第五步:电气接线与控制盒
控制盒里是主板、接线端子、电容。接线按线号一一对位,端子压紧不松动,线束整理扎好。调试前先空载试机,确认风机转向、档位切换、故障报警都正常。
电气这活,讲究的是“装完能查”。哪根线接哪,图纸、线号、端子一一对应,日后售后查故障,打开盒子就明白。
第六步:整机漏风量检测
装好的整机要过漏风量检测。检测台给机组加压,用压差计读取机箱内外压差,看漏风量在不在允许范围。机箱焊缝、检修门、法兰接口任何一处密封不严,读数立刻现形。
超标怎么办?查密封胶、查检修门密封条、查法兰垫片,补好再测一遍。漏风量这关不过,机器装到现场风量就打折,客户一算电费就明白。
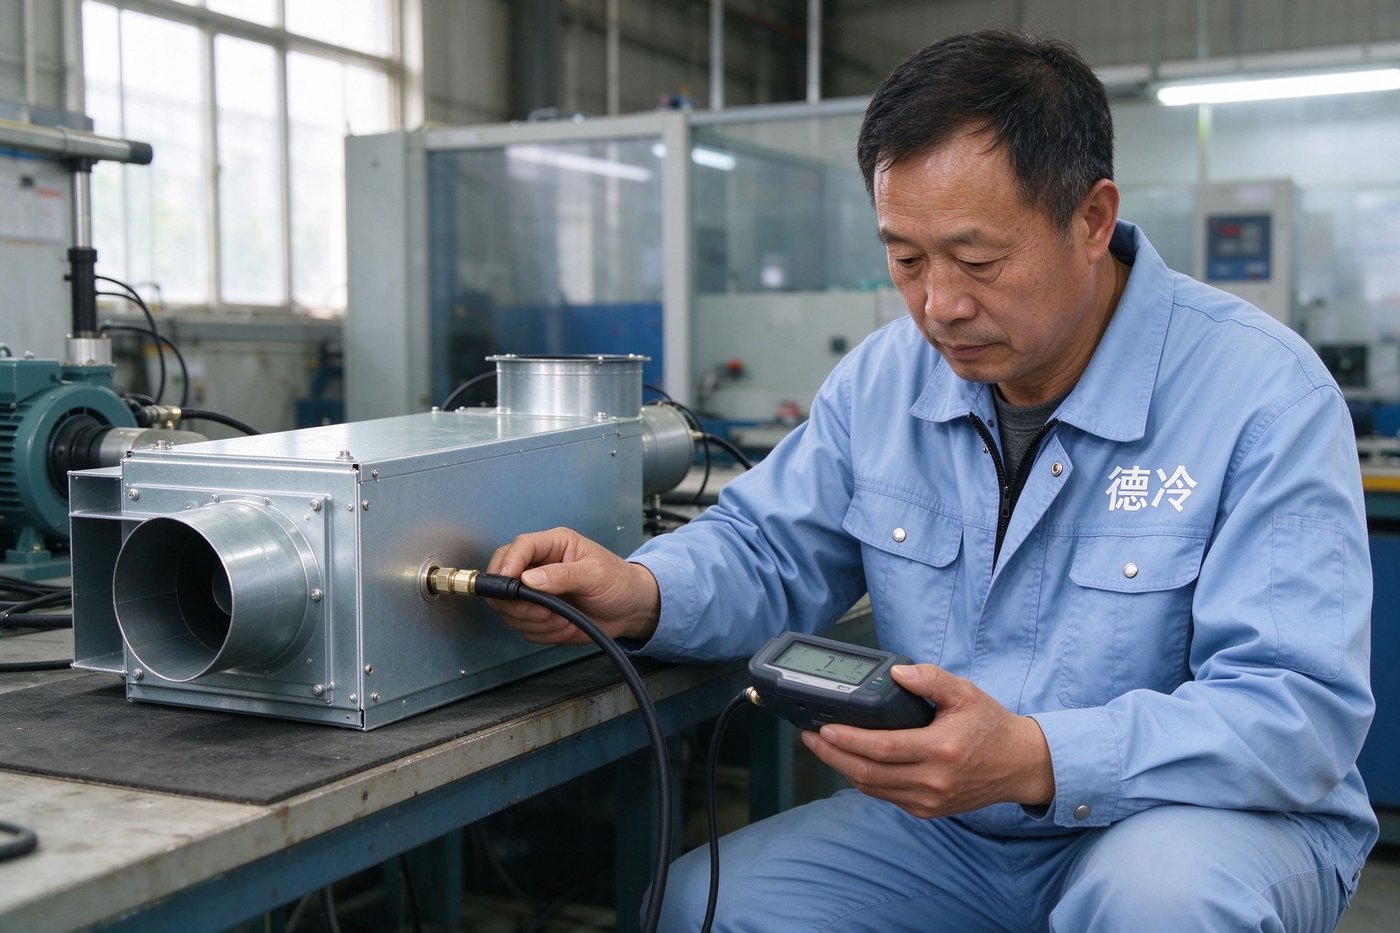
▲图3:整机漏风量检测
第七步:试运行风量测试与包装
最后是整机试运行:通电开机,测进出风口风量,看档位切换、热交换效率是否达标。数据合格,贴合格证、装说明书、封箱打包。每台机器跟着工单走,哪道工序、谁做的、测得怎么样,都有记录。
一台新风机,从框架焊接到包装出厂,七八道工序、几十个细节。老魏常说一句话:车间里多花十分钟,客户房里少操十年心。这就是德冷车间的规矩。
推荐产品
· 德冷立式新风换气机(全热交换节能型):立式整机,全热交换芯体,热交换效率高,适合机房、商用空间明装。
· 德冷双向流静音新风换气机(普通型/初效过滤/净化型多规格):吊顶安装双向流机型,规格齐全,住宅、办公通用。
· 德冷单向流静音新风换气机(高效净化款):单向流高效净化,过滤段齐全,适合单房间新风净化。
相关新闻
· 新风换气机滤网多久换一次?初效、活性炭、高效三层怎么维护
· 工业暖风机能对着人长吹吗?老魏把这十件事说清楚
· 走进德冷车间:风机盘管整机气密性检测,每台出厂必做试压